Dicas e aprendizado
Solda em drone FPV: pads, fios e como evitar solda fria
Guia prático para soldar FC e ESC de drone FPV: preparação de pads e fios, escolha da ponta, uso de fluxo, capacitor, sinais de solda fria e teste seguro antes de energizar.
Solda em drone FPV: pads, fios e como evitar solda fria
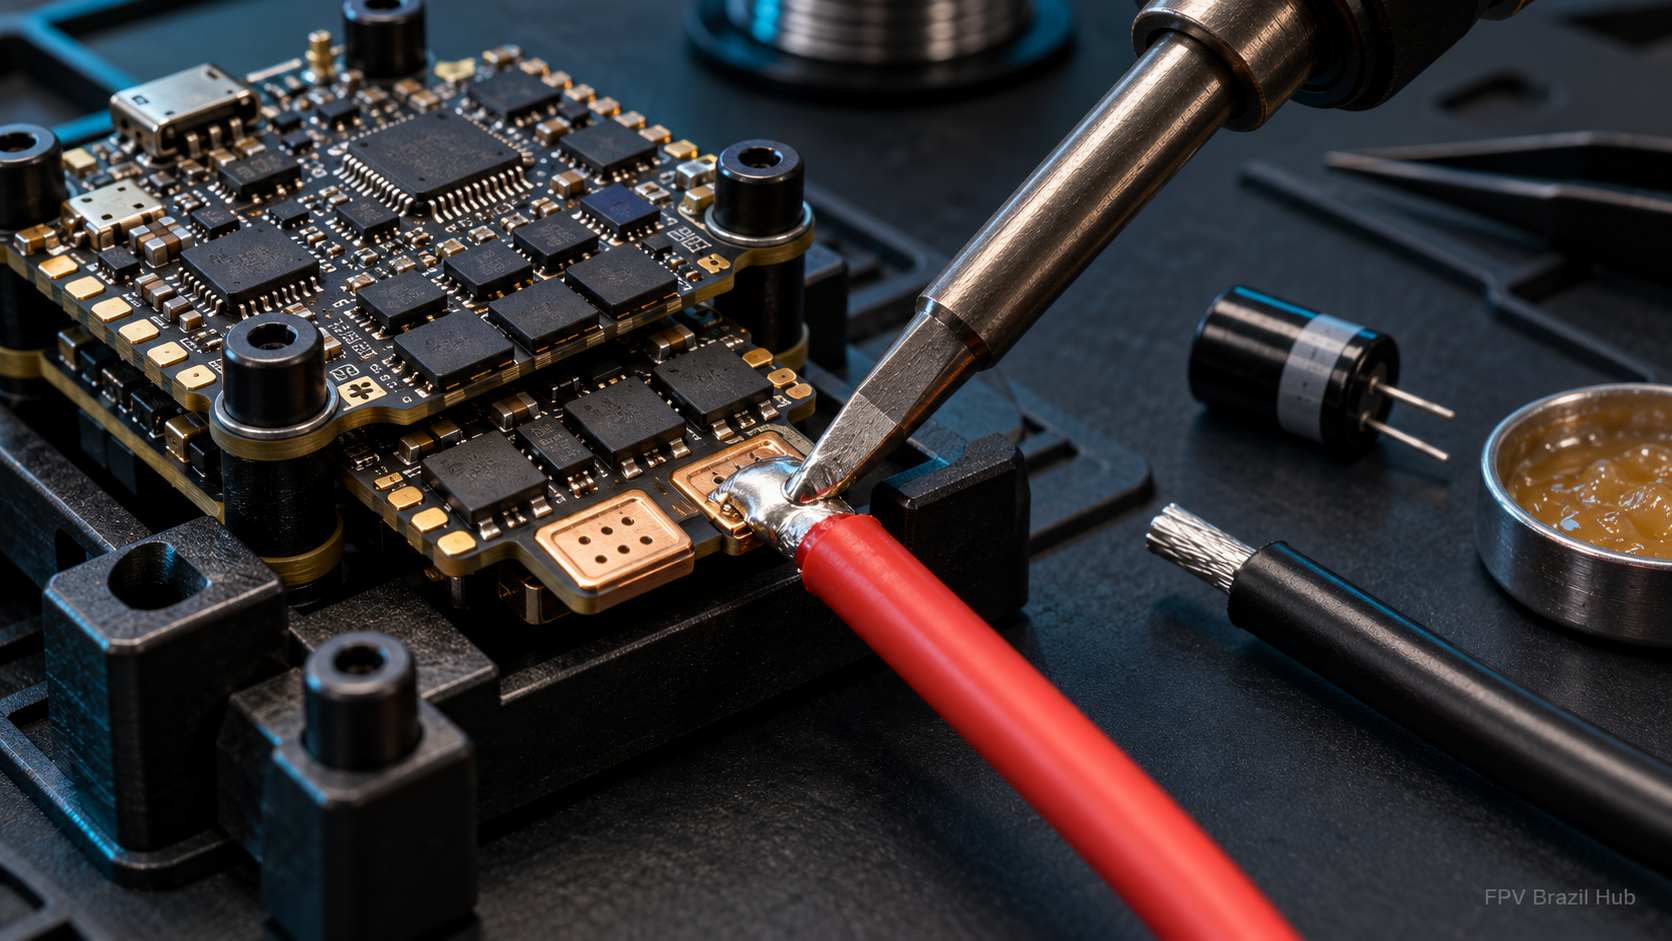
Uma solda confiável em drone FPV não depende de fazer uma “bola bonita” sobre o pad. A ligação precisa molhar o cobre do pad e os filamentos do fio, formar uma união mecânica estável e resistir à vibração, ao calor e aos picos de corrente do voo.
Os pads pequenos da controladora e os grandes terminais de bateria do ESC exigem técnicas diferentes. O erro mais comum é tentar resolver qualquer dificuldade aumentando a temperatura do ferro. Muitas vezes o problema real é ponta pequena, oxidação, pouca potência térmica, ausência de fluxo ou peças mal preparadas.
Antes de ligar o ferro: confira o diagrama
Identifique todos os pads no manual da placa antes de soldar:
- BAT+ e BAT−;
- motores M1 a M4;
- 5V, 9V e GND;
- TX e RX das UARTs;
- sinal de vídeo ou conexão da unidade digital;
- buzzer, LED, GPS e receptor;
- positivo e negativo do capacitor.
Nunca confie apenas na posição do pad ou na cor de um chicote. Duas controladoras visualmente parecidas podem usar layouts diferentes. O manual da SpeedyBee F405 V4, por exemplo, define a pinagem da ligação FC–ESC e inclui um capacitor de baixa ESR para a entrada de alimentação. O princípio vale para qualquer stack: use o diagrama da versão exata que está na bancada.
Ferramentas que fazem diferença
Para montagem FPV, o conjunto básico é:
- estação de solda com controle de temperatura e potência suficiente;
- ponta pequena para sinais e uma ponta com maior área para bateria e motores;
- solda própria para eletrônica, com liga e fluxo identificados;
- fluxo adicional compatível com eletrônica;
- limpador de latão ou esponja apropriada;
- suporte para PCB e pinça;
- alicate de corte e desencapador;
- álcool isopropílico, quando a limpeza for compatível com o fluxo usado;
- multímetro e smoke stopper para a validação final;
- ventilação ou extração localizada.
Uma ponta muito fina pode ter temperatura alta e ainda assim não transferir calor suficiente para um pad grande. Para terminais de bateria, uma ponta tipo cinzel com área de contato adequada costuma funcionar melhor que uma ponta agulha.
Ponta limpa e estanhada transfere melhor o calor
A área útil da ponta deve permanecer coberta por uma camada fina de solda. Fabricantes como Hakko e Weller recomendam manter a ponta estanhada para reduzir oxidação e melhorar a transferência térmica.
O ciclo correto é simples:
1. aqueça a estação; 2. limpe a ponta sem raspar ou bater; 3. aplique uma pequena quantidade de solda nova; 4. faça a junta; 5. limpe e estanhe novamente antes de deixar o ferro parado ou desligá-lo.
Se a ponta estiver preta e a solda formar gotas sem aderir, aumentar a temperatura tende a acelerar a oxidação. Limpe e recupere a molhabilidade; se a camada de trabalho estiver danificada, substitua a ponta.
Não existe uma temperatura única para todo drone
A regulagem depende de:
- liga da solda;
- tipo de fluxo;
- tamanho e formato da ponta;
- potência e recuperação térmica da estação;
- área do pad;
- espessura do fio;
- massa de cobre da placa.
Use a faixa recomendada pelo fabricante da solda e ajuste o processo para concluir a junta rapidamente, sem insistir no pad. A Kester, por exemplo, fornece recomendações diferentes conforme liga e fluxo. Isso é mais confiável do que copiar um número isolado de outro montador.
Se um pad grande não aquece, experimente primeiro uma ponta com mais área e confirme que ela está limpa e estanhada. Temperatura extrema com ponta inadequada pode danificar a placa sem melhorar a junta.
Prepare pad e fio separadamente
Uma união limpa começa com pré-estanhamento.
No pad
- aplique uma pequena quantidade de fluxo;
- encoste a ponta de modo que haja boa área de contato;
- alimente solda suficiente para cobrir o pad, sem criar uma esfera exagerada;
- retire o ferro e deixe a solda solidificar sem tocar.
No fio
- desencape apenas o necessário;
- torça suavemente os filamentos;
- aplique fluxo;
- aqueça o cobre e alimente solda até penetrar nos filamentos;
- evite deixar a solda avançar demais sob o isolamento, endurecendo um trecho longo do cabo.
O pad e o fio devem receber solda antes de serem unidos. Assim, a etapa final exige menos tempo de aquecimento sobre a placa.
Como unir o fio ao pad
1. Posicione o fio estanhado sobre o pad estanhado. 2. Prenda a placa e apoie o fio para que nada se mova. 3. Coloque uma pequena quantidade de solda na ponta para melhorar o contato térmico. 4. Encoste a ponta de forma que aqueça pad e fio. 5. Espere as duas camadas de solda fluírem e se tornarem uma única junta. 6. Retire o ferro sem mover o fio. 7. Segure até a solda solidificar. 8. Inspecione por cima e pela lateral.
A solda deve se espalhar pelo pad e abraçar o fio. Uma esfera apoiada sobre o cobre, com contorno nítido e sem molhabilidade nas bordas, indica uma ligação suspeita.
Solda brilhante nem sempre significa solda boa
Algumas ligas sem chumbo solidificam com aparência mais fosca. Portanto, não avalie apenas pelo brilho.
Observe principalmente:
- molhabilidade nas bordas do pad;
- filamentos incorporados à solda;
- transição contínua entre fio e pad;
- ausência de trincas, pontas soltas e movimento;
- nenhuma ponte para o pad vizinho;
- isolamento do fio sem derretimento excessivo;
- pad firme, sem levantar da placa.
Se houver dúvida, refaça a junta com fluxo e tempo controlado. Não adicione camadas sucessivas de solda sobre uma ligação que nunca molhou corretamente.
Pads pequenos da FC
Em pads de UART, receptor, GPS, buzzer ou LED:
- use fio fino compatível com a função;
- exponha pouco cobre;
- use ponta proporcional ao pad;
- aplique pouco fluxo e pouca solda;
- prenda o fio para que ele não puxe o pad;
- direcione o cabo de modo que a vibração não force a junta.
Evite deixar filamentos espalhados. Um único fio de cobre quase invisível pode encostar no pad vizinho e criar falha intermitente.
Pads grandes do ESC e cabos da bateria
BAT+, BAT− e pads de motor dissipam muito calor pela placa. Para eles:
- use ponta com boa massa térmica;
- pré-estanhe pad e cabo separadamente;
- deixe a estação recuperar temperatura entre juntas;
- não pressione o ferro com força;
- mantenha a polaridade visível durante todo o processo;
- apoie o cabo para não arrancar o pad enquanto esfria;
- crie alívio mecânico para que impactos não sejam transferidos à solda.
A bitola do cabo deve corresponder ao projeto do fabricante. Não remova filamentos para fazer um fio grosso caber em um pad pequeno.
Capacitor: polaridade e pernas curtas
O capacitor de baixa ESR deve seguir o diagrama do ESC:
- terminal positivo no BAT+;
- terminal negativo no BAT−;
- pernas tão curtas quanto a montagem permitir;
- metal exposto isolado;
- corpo preso ao frame ou aos cabos sem forçar os pads.
Capacitor eletrolítico invertido pode falhar perigosamente. Confirme a faixa de tensão e a polaridade antes de soldar. A própria SpeedyBee recomenda o capacitor nos pads de alimentação de seus ESCs para ajudar a lidar com picos na energização.
Como reconhecer problemas comuns
Solda fria ou sem molhabilidade
A solda parece assentada sobre o pad, mas não se espalha. Pode ocorrer por superfície oxidada, falta de fluxo, pouco calor transferido ou movimento durante a solidificação.
Ponte entre pads
Excesso de solda une dois terminais. Remova com malha dessoldadora ou ferramenta adequada, reaplique fluxo e inspecione com iluminação forte.
Isolamento recuado
O cabo ficou aquecido por tempo demais. Além de expor cobre, isso concentra rigidez próximo à junta. Corte e refaça se a área exposta criar risco de curto.
Pad levantado
Calor prolongado ou esforço mecânico separou o cobre da placa. Não continue puxando ou aquecendo. A recuperação pode exigir uma rota alternativa indicada pelo esquema elétrico e deve ser feita por alguém com experiência em reparo.
Esferas de solda soltas
Respingos podem ficar presos entre componentes e causar curto depois. Examine os dois lados da placa e remova qualquer resíduo metálico solto.
Segurança na bancada
Trabalhe em local ventilado, mantenha o ferro no suporte e afaste bateria, plástico e material inflamável da ponta quente. Não coma ou beba na bancada. Lave as mãos após o trabalho, especialmente se usar solda com chumbo; a EPA trata o chumbo como tóxico e alerta que a exposição pode ocorrer por inalação ou ingestão.
Use proteção para os olhos ao cortar fios e terminais. O drone deve permanecer sem hélices durante toda a montagem e os testes elétricos.
Checklist antes do primeiro power-up
- polaridade do XT60 e do capacitor confirmada;
- nenhum fio solto ou filamento exposto;
- nenhuma ponte entre pads;
- todos os resíduos metálicos removidos;
- continuidade conferida nas conexões;
- multímetro usado para procurar curto persistente entre BAT+ e BAT−;
- FC e ESC isolados do carbono e das ferragens;
- capacitor preso e isolado;
- hélices removidas;
- primeira conexão feita com smoke stopper adequado.
Depois de energizar, observe aquecimento rápido, cheiro, fumaça, componentes sem inicializar ou consumo anormal. Se algo parecer errado, desconecte imediatamente. Só teste motores depois que a alimentação e a comunicação da stack estiverem confirmadas.
Uma solda FPV confiável vem de preparação, transferência térmica eficiente e imobilidade durante a solidificação. Quando a ponta, o pad e o fio são preparados corretamente, a junta acontece rápido — sem precisar cozinhar a placa ou esconder o problema sob excesso de solda.
Crédito da capa: Ilustração editorial gerada por IA no ChatGPT para a FPV Brazil Hub.